Beredningsmetoderna förkompositplattor av titanstålomfattar främst explosionsmetod, explosionsmetod+rullningsmetod, valsningsmetod och diffusionsmetod. Diffusionsmetoden för framställning av kompositplattor av titanstål har en längre komposittid och otillräcklig gränsytstyrka, vilket gör den olämplig för industriell produktion. Den inhemska produktionen antar huvudsakligen explosionsmetoden, som har en enkel process, mogen teknik och hög sammansatt gränssnittsstyrka hos produkten. Det har dock nackdelarna med hög bullerförorening för miljön och begränsad beredningsstorlek. De flesta främmande länder använder rullningsmetoden för att producera titanstålkompositplattor, som inte bara har kontrollerbar plåtbredd och storleksspecifikationer, utan också har stabil och ren kompositgränssnittsprestanda, vilket effektivt undviker de ovan nämnda problemen. I framtiden kommer den gradvis att ersätta explosionsmetoden som den vanliga metoden för att förbereda kompositplattor av titanstål.
Framställningen av kompositplattor med valsningsmetod kan delas in i direktvalsningsmetod och vakuumvalsningsmetod. När man använder direktvalsningsmetoden för att förbereda titanstålkompositplattor, är trycket mellan ytorna på kompositmetallen vanligtvis över 105 Pa. Vid denna tidpunkt kommer titankompositmaterialet oundvikligen att genomgå en stark reaktion med syre, vilket hindrar den metallurgiska bindningen vid gränsytan och leder till kompositfel. Därför måste vakuumvalsmetoden användas [10]. I själva produktionen framställs ofta titanstålkompositämnen genom att symmetriskt sätta ihop ämnena och vakuumpumpa de reserverade porerna vid ämnenas svetssömmar och sedan utsättas för uppvärmning och valsning. Valet av vakuumgrad är nyckeln till att säkerställa renheten på ytan av titanstålet för att vara kompositmetall under uppvärmning och valsning. När vakuumet är för högt finns det mer kvarvarande luft i kompositämnet, vilket förorenar kompositgränsytan; När vakuumet är för lågt är vakuumextraktionshastigheten långsam, vilket påverkar produktionseffektiviteten. För närvarande är den mesta forskningen inriktad på varmvalsningsprocessen för kompositplattor av titanstål, med liten uppmärksamhet ägnas åt effekten av vakuumgraden på mikrostrukturen och egenskaperna hos beredningsprocessen för valsade titanstålkompositplattor. Därför analyserar denna artikel gränssnittets mikrostruktur och oxidationsbeteende hos valsade titanstålkompositplattor under olika vakuumgrader, kombinerat med mikrohårdhet och skjuvhållfasthet, för att ge en rimlig vakuumgrad för framställning av titanstålkompositämnen, vilket har en viktig vägledande betydelse för den industriella tillverkning av titanstålkompositplåtar med hjälp av valsningsmetoder.
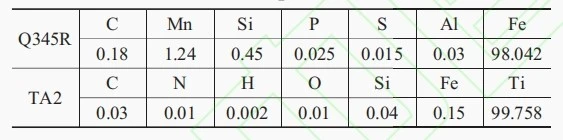
Q345R-stål används som basmetall och TA2 industriellt rent titan används som kompositmaterial. Dess specifika kemiska sammansättning visas i tabell 1
Framställningen av titanstålkompositplåtar i detta experiment inkluderar följande processer: ämnesberedning, ytbehandling, beläggning av isoleringsmedel, tätning och svetsning av ämne samt uppvärmning och valsning. Bearbetad till substrat Q345R med dimensionerna 180 mm × 130 mm × 40 mm och komposit TA2 med dimensionerna 180 mm × 130 mm × 10 mm med hjälp av trådskärning; Polera ytan på den sammansatta metallen tills den färska metallen är helt exponerad och torka sedan av den med alkohol för att ta bort oljefläckar på ytan, oxidation och andra föroreningar; Innan montering är det nödvändigt att jämnt belägga ytan mellan titankompositmaterialen med ett släppmedel; Vid montering av ämnet används spårmetoden, som går ut på att sätta ihop ämnet i en symmetrisk form genom att täcka det yttre substratet med stål och det inre skiktet med sammansatt titan; Använda manuell bågsvetsning för att täta och svetsa runt substratet, vilket lämnar ett gap för vakuumextraktion, för att bilda ett titanstålkompositämne. Förbered tre uppsättningar kompositämnen av titanstål med samma storlek och använd en vakuummolekylpump för att extrahera vakuum från insidan av kompositämnena, så att vakuumgraderna inuti ämnena är 1, 0,1 respektive 0,01 Pa, och spela in dem som prov 1 #, 2 # respektive 3 #. Placera den sammansatta titanstålkompositämnet i en värmeugn och värm den till en temperatur av 930 grader.
Efter 2 timmars isolering utförs valsning med en total reduktionshastighet på 80% och en valshastighet på 0,3m/s. Efter rullning luftkyls den till rumstemperatur. Metallografiska prover togs och polerades från kompositgränsytan och bindningspositionen för titankompositskiktet på titanstålkompositplattan. Korrosion utfördes med användning av en 4% salpetersyraalkohollösning, och provets mikrostruktur observerades och analyserades med EDS-energispektrum med användning av ett svepelektronmikroskop. Hårdhetsanalys utfördes vid olika positioner av provet med en Vickers hårdhetstestare, och de mekaniska egenskaperna hos titanstålkompositplattan testades med en universaldragmaskin.